Panduan Pemilihan Bilah Dispersi: Kecepatan Tip, Geometri, dan Umur Keausan untuk Pencampuran Industri
Pasta pigmen yang berhenti pada pembacaan Hegman 5, atau bubur katoda yang masih menunjukkan gumpalan setelah sembilan puluh menit, biasanya disalahkan pada pabrik. Dalam banyak kasus yang diminta untuk kita tinjau, penyebabnya terletak pada ujung poros: bilah dispersi.
Jawaban singkatnya adalah pisau dispersi dapat melakukan satu pekerjaan dengan baik. Ini membasahi bubuk menjadi cairan dan memecah gumpalan di ujung gigi. Ia tidak mereduksi partikel primer, tidak menstabilkan suspensi, dan tidak dapat mengimbangi poros yang dipasang di tengah tangki tanpa penyekat. Ketika kecepatan ujung, diameter cakram, geometri gigi, posisi bilah, dan material semuanya sesuai dengan formulasi, sebagian besar pasta dan sluri mencapai target kehalusan dalam 20 hingga 40 menit. Jika salah satu dari lima hal tersebut salah, waktu batch biasanya menjadi dua kali lipat, dan waktu tambahan akan memanaskan produk alih-alih menyebarkannya.
Gambar di bawah ini adalah rentang industri tipikal yang diambil dari praktik teknik pencampuran standar. Perlakukan mereka sebagai titik awal untuk uji coba formulasi Anda sendiri.
 |  |
Apa yang Dilakukan Pisau Dispersi, dan Apa yang Tidak Bisa Dilakukannya
Setiap dispersi terdiri dari tiga langkah. Pembasahan menggantikan lapisan udara pada partikel dengan cairan. Deaglomerasi memisahkan kelompok-kelompok yang disatukan oleh gaya van der Waals. Stabilisasi menghentikan partikel-partikel tersebut membentuk kembali kelompok, dan ini merupakan keputusan formulasi, bukan keputusan perangkat keras.
Bilahnya hanya bekerja pada anak tangga tengah, dan hanya pada zona tipis. Laju geser mencapai puncaknya dalam beberapa milimeter dari ujung gigi dan menghilang dengan cepat, itulah sebabnya cakram 250 mm yang bekerja pada kecepatan 20 m/s di dalam tangki 10.000 liter masih memerlukan waktu setengah jam. Zona geser harus melewati keseluruhan batch, dan waktu batch ditentukan berdasarkan turnover, bukan hanya berdasarkan rpm.
Dua kesimpulan menyusul. Pisau dispersi adalah alat yang salah untuk penggilingan asli: jika partikel primer berukuran 0,2 mikron dan aglomerat di dalam tangki berukuran 20 mikron, cakram bergigi akan menurunkan batch ke ukuran primer dan berhenti di situ. Dan apa pun yang mencegah batch dipompa melewati cakram - poros yang berada di tengah, sekat yang hilang, terlalu sedikit cairan bebas, padatan yang menempel di alasnya - mengubah bilah yang bagus menjadi dayung yang mahal.
Geometri Bilah Dispersi: Profil Mana yang Melakukan Pekerjaan Apa
Untuk tenaga motor yang sama, geometri menentukan apakah Anda mendapatkan geser atau aliran.
- Cakram gigi gergaji: cakram datar dengan 8 hingga 24 gigi di sekeliling tepinya. Hampir seluruh energi masukan menjadi energi geser lokal dan sangat sedikit yang menjadi energi pemompaan, yang merupakan kebutuhan pembasahan dan penguraian aglomerat.
- Disk berlubang atau berlubang: profil luar yang sama dengan lubang di bagian mukanya. Bahan mengalir melalui cakram, bukan di sekitarnya, kantong geser rendah di tengah menyusut, dan pasta 2.000 hingga 5.000 cP berperilaku lebih baik dibandingkan dengan pelat padat.
- Kepala rotor-stator: rotor bergigi di dalam stator berlubang dengan celah beberapa milimeter. Ini menghasilkan geser paling kuat, namun dalam volume yang sangat kecil, sehingga keluaran per kilowatt lebih rendah dan pembebanan padatan yang tinggi tidak praktis.
- Baling-baling dan turbin: generator aliran dengan kecepatan 3 hingga 8 m/s. Mereka mencampur dan menangguhkan padatan, namun tidak memecah gumpalan pigmen dengan kecepatan praktis.
Bagan di bawah membandingkan profil secara kualitatif. Skor tersebut merupakan indeks orientasi, bukan nilai terukur.
Perbandingan profil: cakram gigi gergaji vs turbin bilah bernada
Cakram dispersi gigi gergaji Turbin berbilah bernada
Kecepatan Tip dan Diameter Cakram: Dua Angka yang Menentukan Kehalusan
Kecepatan tip sama dengan pi dikalikan diameter cakram dikalikan kecepatan putar. Cakram 250 mm yang diputar pada 1.500 rpm berjalan pada kecepatan 19,6 m/s, nyaman di dalam jendela pendispersi. Cakram berukuran 150 mm membutuhkan sekitar 2.400 rpm untuk mencapai angka yang sama, itulah sebabnya cakram berukuran kecil di tangki besar jarang menghasilkan putaran yang sama.
Referensi pencampuran umum menempatkan pekerjaan dispersi gigi gergaji antara 18 dan 25 m/s. Di bawah sekitar 15 m/s, aglomerat bertahan melewati celah tersebut. Di atas 25 m/s, energi ekstra sebagian besar berupa panas, masuknya udara, dan keausan gigi yang lebih cepat dibandingkan penggilingan yang lebih halus.
Jendela kecepatan periferal tipikal berdasarkan jenis agitator (m/s)
Rentang mencerminkan praktik teknik pencampuran yang umum; konfirmasi melalui percobaan.
Peningkatan skala mengikuti angka yang sama. Jaga kecepatan ujung tetap konstan ketika tugasnya adalah dispersi, dan pertahankan daya per satuan volume tetap konstan ketika tugasnya adalah pencampuran atau suspensi padat. Kebingungan antara keduanya adalah alasan umum mengapa batch percontohan tidak dapat direproduksi pada skala produksi.
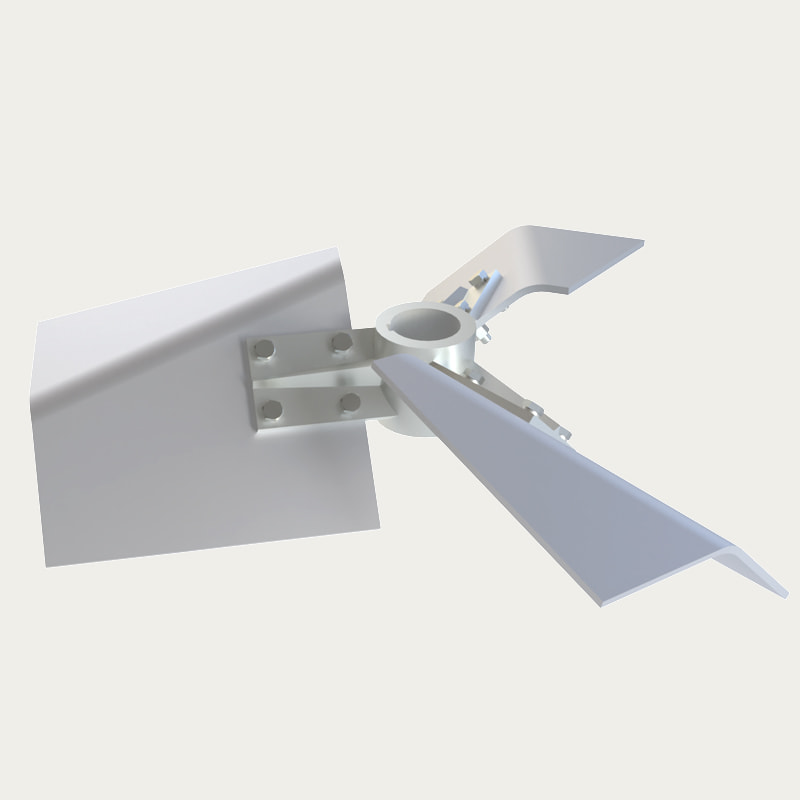
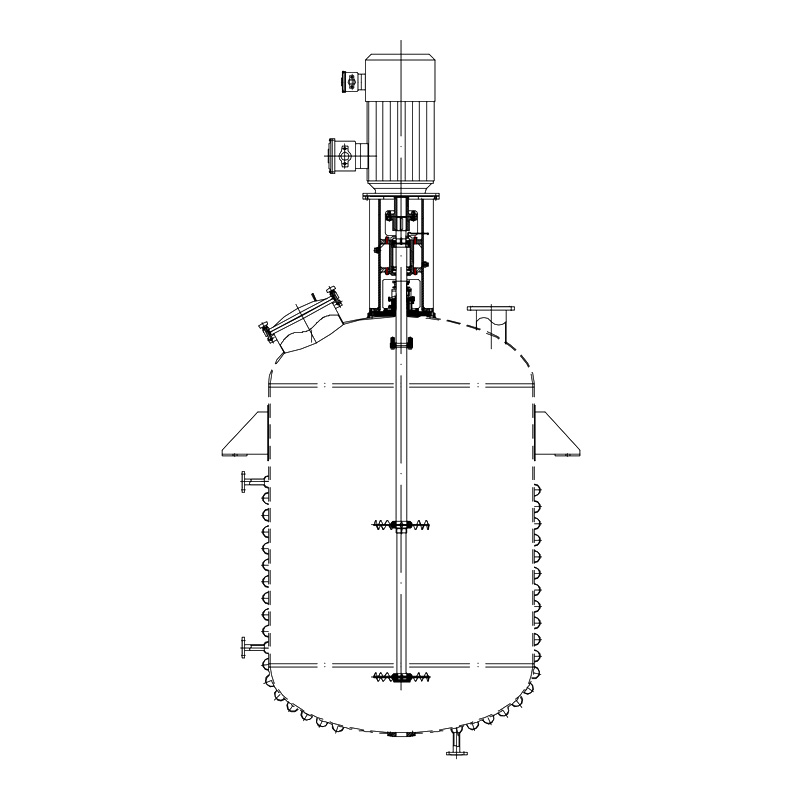 Penyebar Kecepatan Tinggi Seri TOPA005 FS1 Berdasarkan pengalaman Top selama bertahun-tahun dan teknologi unik serta penerapan teknologi pengukuran dan analisis canggih, kami merancang impeler efisiensi tinggi dengan ... Lihat Produk →
Mencocokkan Blade dengan Viskositas dan Pemuatan Padatan
Viskositas pada suhu proses, ditambah pemuatan padatan, menentukan perangkat keras. Tabel di bawah ini memberikan titik awal praktis untuk percobaan pertama.
| Viskositas produk | Jenis pisau | Kecepatan ujung | Rasio D/T | Tugas khas |
|---|---|---|---|---|
| Hingga 1.000 cP | Cakram gigi gergaji | 18-25 m/s | 0,30-0,40 | Pembasahan pigmen, pelapis pelarut, tinta |
| 1.000-5.000 cP | Disk berlubang atau berlubang | 15-20 m/s | 0,35-0,50 | Bubur baterai, pasta warna, bahan kimia pertanian |
| 5.000-20.000 cP | Kepala rotor-stator with anchor | 12-18 m/s | 0,40-0,60 | Perekat, sealant, pasta kental |
| Di atas 20.000 cP | Planet atau pita, bukan cakram | 1-5 m/s | 0,60-0,90 | Pasta dengan kepadatan tinggi, diuleni |
Bubur baterai berada di jalur tengah: padatan tinggi, bahan aktif abrasif, dan cakram berlubang yang biasanya mengungguli pelat padat karena material terus bergerak melalui permukaan cakram, bukan hanya di sekitar tepinya. Contoh produksi dikumpulkan di kami industri baterai litium catatan proyek.
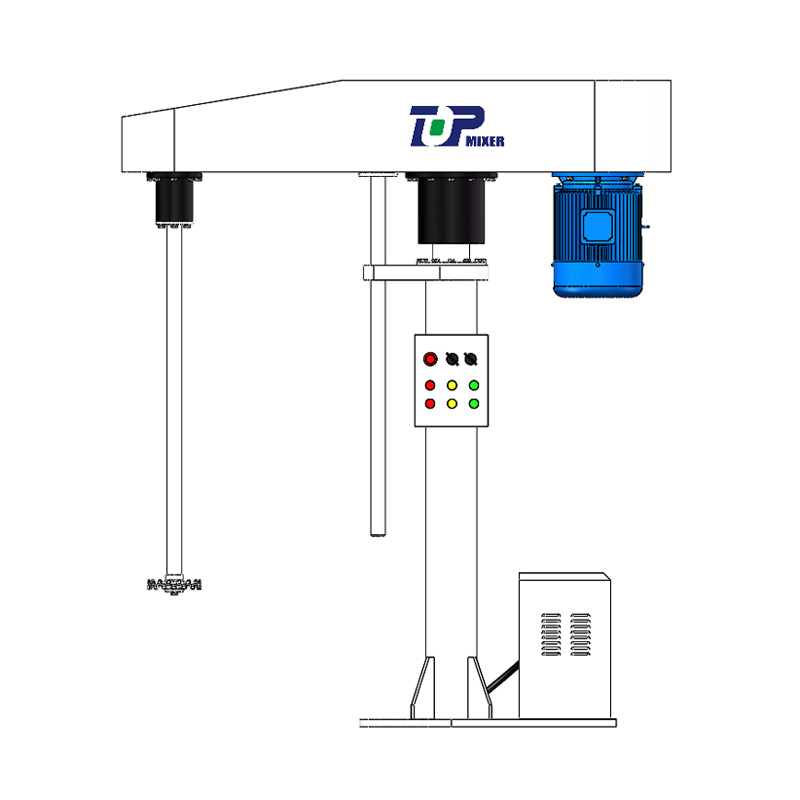 Penyebar Kecepatan Tinggi FL Seri TOPH51 Rangkaian mixer dispersi ini dapat dilengkapi dengan baki dispersi bergigi untuk pengadukan dispersi berkecepatan tinggi, atau berbagai jenis mesin pengaduk untuk ... Lihat Produk →
Bahan, Kekerasan, dan Umur Pakai
Kebanyakan cakram dispersi industri terbuat dari baja tahan karat 304 atau 316L. Itu sesuai dengan pigmen organik dan tugas higienis. Ini tidak cocok untuk titanium dioksida rutil, oksida besi, pengisi keramik, atau bahan aktif katoda, di mana bubur abrasif dapat membulatkan tepi gigi dalam beberapa ratus jam pengoperasian.
Untuk tugas abrasif, pilihannya adalah baja tahan karat martensit atau dupleks yang diperkeras, profil gigi yang diperkeras dan digerinda, atau lapisan polimer yang harus menghindari kontaminasi logam. Dua peringatan awal keausan adalah kehalusan penggilingan yang meningkat dan waktu batch yang meningkat. Ukur radius tepi gigi selama penghentian terjadwal: setelah mencapai sekitar 0,5 hingga 1 mm, geseran lokal yang menyebabkan deaglomerasi sebagian besar hilang.
Keseimbangan juga penting pada kecepatan ini. Sebuah piringan yang berjalan dengan kecepatan 20 m/s pada poros yang digantung mengubah ketidakseimbangan dan runout menjadi getaran, dan kemudian menjadi kegagalan segel atau bantalan. Pemasok yang memodelkan impeller dan tangki sebelum mengutip, menggunakan Analisis aliran CFD misalnya, dapat menunjukkan di mana zona geser tinggi sebenarnya berada, yang lebih membantu pada tahap spesifikasi dibandingkan dengan rating motor nominal.
 |  |
 |  |
Geometri Pemasangan: Offset, Baffle, dan Tinggi Cakram
Perangkat keras adalah setengah dari jawabannya. Posisinya adalah separuh lainnya.
- Offset poros: pasang poros 1/6 hingga 1/4 diameter tangki di luar titik tengah. Poros yang terpusat pada tangki tanpa penyekat memungkinkan seluruh batch berputar bersama cakram, dan kecepatan relatif yang menghasilkan geseran runtuh.
- Baffle: satu hingga empat pelat vertikal, masing-masing lebarnya sekitar sepersepuluh diameter tangki, mengubah rotasi menjadi pergantian atas-ke-bawah.
- Tinggi cakram: 0,5 hingga 1 diameter cakram di atas dasar tangki. Lebih rendah mengubur disk dalam padatan yang mengendap; lebih tinggi meninggalkan lapisan mati di pangkalan.
- Perendaman: setidaknya 1,5 diameter cakram di bawah permukaan cairan untuk membatasi pusaran dan masuknya udara.
- Penopang poros: poros panjang dengan kecepatan penyebaran memerlukan bantalan yang stabil atau overhang yang lebih pendek, jadi periksalah kecepatan kritis sebelum memesan perangkat keras.
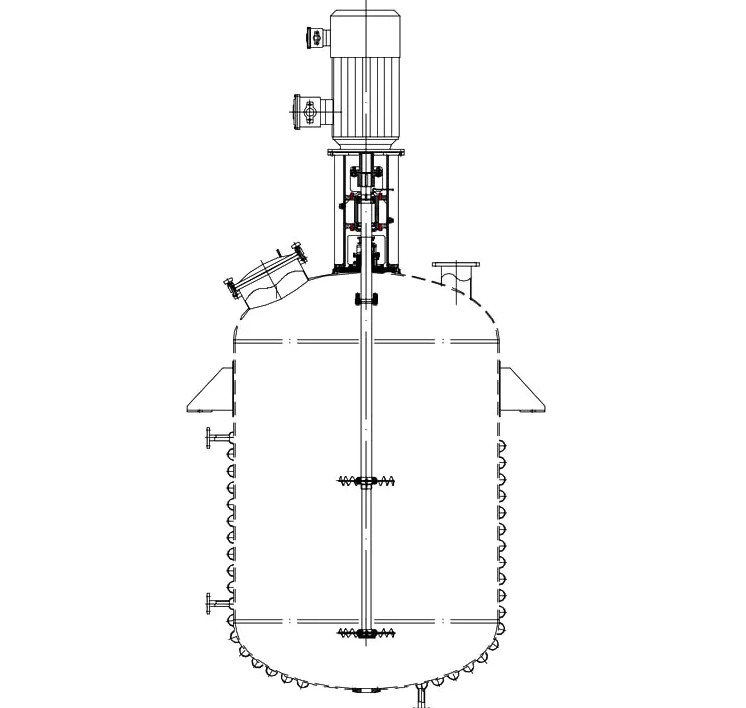
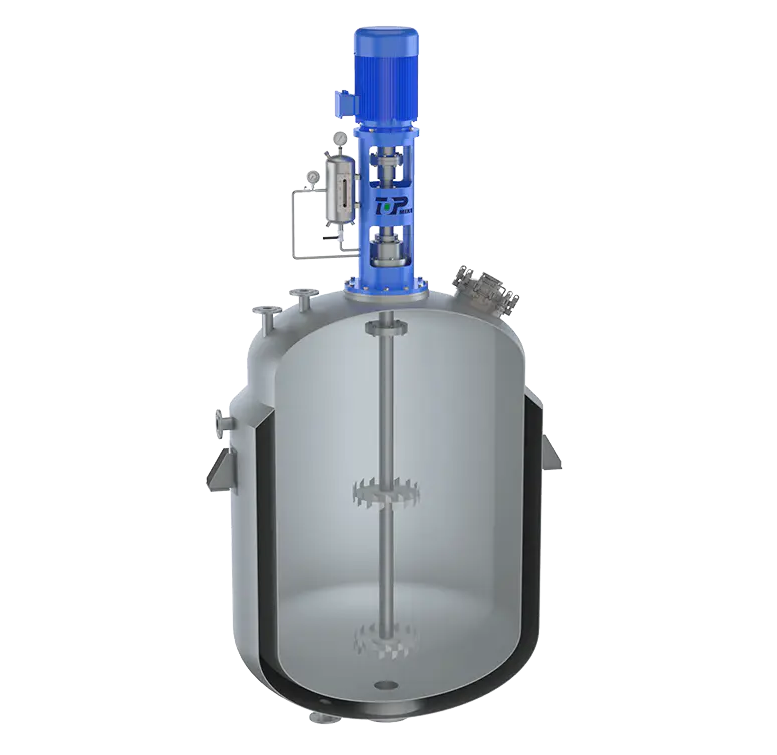
Tampilan isometrik: rakitan cakram dispersi di dalam tangki
Pemeriksaan Gejala: Saat Kehalusan Penggilingan Terhenti
- Penggilingan terhenti pada 5 hingga 6 Hegman dengan viskositas normal: kecepatan tip terlalu rendah, atau ukuran cakram terlalu kecil untuk volume batch.
- Bubuk mengapung dan membentuk gumpalan: pusarannya terlalu lemah, atau bubuk disalurkan lebih cepat daripada kemampuan membasahinya.
- Halus di dekat dinding, kasar di tengah: poros berada di tengah atau sekatnya hilang, sehingga bets berputar dan tidak bersirkulasi.
- Satu sisi cakram lebih cepat aus: porosnya habis atau koplingnya tidak sejajar.
- Busa dan masuknya udara: kecepatan tip di atas 25 m/s, atau cakram berjalan terlalu dekat dengan permukaan cairan.
Jika busa berasal dari formulasi dan bukan dari titik pengoperasian, dayung penghilang busa dapat dipasang pada poros yang sama di atas cakram pendispersi.
 Agitator Penghilang Busa Dayung XPJ Dayung penghilang busa XPJ adalah strip kisi berbentuk U pada bilahnya, yang secara mekanis menghancurkan busa medium yang dihasilkan selama pengadukan, dan menghambat busa medium., sesuai... Lihat Produk →
Daftar Periksa Spesifikasi Singkat
- Nyatakan target kehalusan penggilingan dan metode pengujian, bukan hanya waktu batch.
- Berikan viskositas pada suhu proses, pemuatan padatan, dan apakah padatan bersifat abrasif.
- Konfirmasikan diameter tangki, volume kerja, dan panjang poros yang tersedia sebelum memperbaiki diameter cakram.
- Perbaiki kecepatan ujung untuk tugas dispersi dan daya per volume untuk tugas pencampuran, dan jangan mencampur keduanya.
- Tentukan material gigi, kekerasan, dan opsi pelapisan untuk produk yang bersifat abrasif atau sensitif terhadap kontaminasi.
- Tanyakan waktu pergantian dan posisi zona geser, idealnya didukung oleh pemodelan aliran, bukan hanya berdasarkan rating motor.
FAQ Pisau Dispersi
Berapa kecepatan ujung pisau dispersi yang harus dijalankan?
Kebanyakan cakram dispersi gigi gergaji bergerak antara 18 dan 25 m/s pada ujung gigi. Aglomerat dengan kecepatan di bawah sekitar 15 m/s bertahan di celah tersebut; di atas 25 m/s energi ekstra sebagian besar berubah menjadi panas, masuknya udara, dan keausan.
Apa perbedaan antara bilah dispersi dan baling-baling pencampur?
Baling-baling menggerakkan volume, bilah dispersi menciptakan geseran lokal. Baling-baling dengan kecepatan 3 hingga 8 m/s memadukan dan menangguhkan padatan, sedangkan cakram bergigi dengan kecepatan 18 hingga 25 m/s memecah aglomerat. Mencampur pasta pigmen dengan baling-baling tidak akan meningkatkan pembacaan Hegman.
Bahan mana yang terbaik untuk pigmen abrasif?
Stainless 304 atau 316L cocok untuk pigmen organik. Untuk titanium dioksida rutil, oksida besi, pengisi keramik, atau bahan aktif katoda, pilihlah baja tahan karat martensit atau baja tahan karat dupleks yang diperkeras, atau cakram yang dilapisi di mana kontaminasi logam sangat penting.
Bagaimana saya tahu jika pisau dispersi sudah aus?
Perhatikan kehalusan penggilingan yang meningkat dan waktu batch yang meningkat. Ukur radius tepi gigi saat dimatikan; setelah mencapai sekitar 0,5 hingga 1 mm, geserannya hilang dan cakram harus diasah ulang atau diganti.
Bisakah satu cakram menangani pembasahan dan dispersi halus?
Ia dapat menangani kedua tahap dalam satu wadah jika bubuk ditambahkan di bawah pusaran yang kuat dan kecepatan ujung dijaga mendekati batas atas kisaran. Ini tidak dapat menggantikan penggilingan manik, karena cakram tidak akan mereduksi partikel primer di bawah ukuran aglomeratnya.
Mengapa kumpulan dispersi menjadi panas dan berbusa?
Biasanya kecepatan tip di atas 25 m/s, piringan terlalu dekat dengan permukaan cairan, atau terlalu sedikit cairan bebas. Turunkan disk, kurangi kecepatan, atau bagi penambahan menjadi dua tahap.
Kebanyakan permasalahan dispersi ternyata merupakan permasalahan geometri. Periksa kecepatan ujung, diameter cakram, kondisi gigi, dan posisi bilah sebelum menambahkan waktu atau tenaga kuda ke dalam batch. Jika angka-angka tersebut memerlukan opini kedua, teknisi kami meninjau geometri tangki, viskositas produk, dan target kehalusan terhadap rentang pendispersi dan kembali dengan pengaturan konkret untuk diuji coba.


- No.118, Jalan Chuangye, Kota Jieshou, Kota Gaoyou, Yangzhou, Provinsi Jiangsu, Tiongkok
- [email protected]
- Telepon rumah: +86-0510-83383966 +86-0510-83390667
- Telepon: +86-0510-83390667
- Bapak Chen: +86-18061519769 Bapak Xu: +86-13706183972
- Bapak Lu: +86-18915337056
- Tautan Produk
- Mixer Entri Atas
- Mixer Masuk Bawah
- Mixer Masuk Samping
- DAFTAR
- Daftar untuk menjadi yang pertama mengetahui berita terbaru dari Top Intelligent Technology
- Berlangganan